
行业动态
结论先说:铝塑管铝带在制管机上出问题,十有八九不是设备坏了,而是材料端的几个参数没对上。武汉铝塑管铝带常见的三类异常——断带、跑偏、焊缝开裂,排查顺序应该是先看边部和接头,再看平直度与张力,最后才回到厚度和状态。按这个顺序走,通常半小时内就能定位。
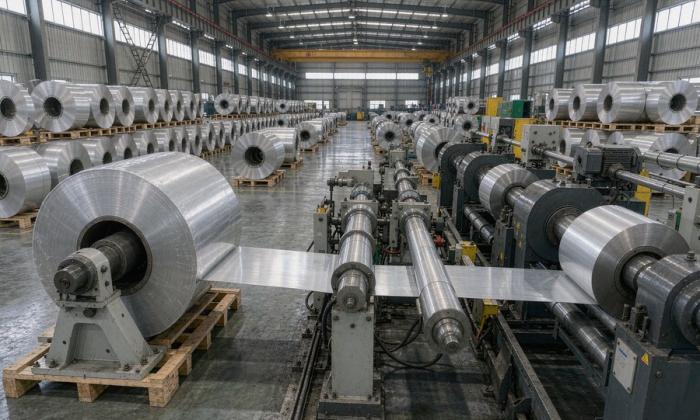
断带:先查接头和边部毛刺
断带是产线最头疼的问题。第一步应该停机看断口:如果断在接头附近,多半是接头焊接不牢或接头处的过渡台阶太厚,过模具时被卡住撕开;如果断口在铝带中部且边缘有锯齿状痕迹,基本可以判定是分切留下的毛刺。毛刺超过厚度的一成,在连续高速成型时就容易成为应力集中点,一拉就断。处理办法是要求供方控制分切刀的磨削周期,同时明确单卷允许的接头数和接头位置,接头处最好做明显的标记,方便操作工提前减速。
跑偏:镰刀弯才是主因,别只调设备
铝带走着走着往一边偏,很多师傅第一反应是调导向轮,其实更常见的原因是铝带本身有镰刀弯——也就是侧弯。把一段铝带放在平台上自然摊平,看边缘是否呈弧形,弧高超过每米两三毫米,成型时就一定会跑偏。这种情况调设备只能临时压住,换卷又会复发。建议采购武汉铝塑管铝带时把平直度写进验收条款,用平台法或专用尺抽检,比事后在机台上反复折腾划算得多。张力设定不当也会造成跑偏,一般是张力忽大忽小,检查开卷机的阻尼是否稳定就可以了。
焊缝开裂:表面带油和状态不对是元凶
铝塑管的铝带要焊接成管,焊缝开裂通常有两个来源。一是表面带油或残留轧制液,焊接时油污气化,焊缝里形成气孔,冷却后就裂;二是退火状态不合适,材料太硬、回弹大,焊完受力就崩开。对策是对进厂铝带做简单的擦拭除油,必要时安排清洗工序;同时在订单里写明需要的状态,偏软的 O 态成型性好、焊缝更稳,需要一定强度的场合再考虑 H 态。
管径忽大忽小:盯住厚度公差
如果管径周期性偏大偏小,多半是铝带厚度波动引起的。厚度公差放宽后,同样的模具间隙下,薄的地方包不紧、厚的地方挤不动,外径自然就飘。常规武汉铝塑管铝带把厚度公差控制在 ±0.01mm 以内比较稳妥,对管材外径要求严格的产线可以要求更窄。另外,同一批货尽量用同一批次,避免中途换批次带来的微小差异被放大。
建议留一份上机记录
把每次异常发生的时间、卷号、现象和处理方式记下来,积累一两个月就能看出规律:是固定某一卷的问题,还是固定某个班次的问题。这份记录也是和供方沟通最有效的依据。
武汉兴环铝业有限责任公司常年为铝塑管生产企业配套铝带、铝箔、铝卷,可以按客户的机台参数,在分切精度、接头控制、平直度和退火状态上给出对应的供货方案,减少上机后的反复调整。
相关资讯
联系我们
吴经理:13627213360
王经理:13886173828
E-mail:whyjwjq@163.com
公司地址:中国·湖北省武汉市